Sostenibilità nella logistica refrigerata: misurare consumi e perdite insieme
- Home
- Sostenibilità nella logistica refrigerata: misurare consumi e perdite insieme
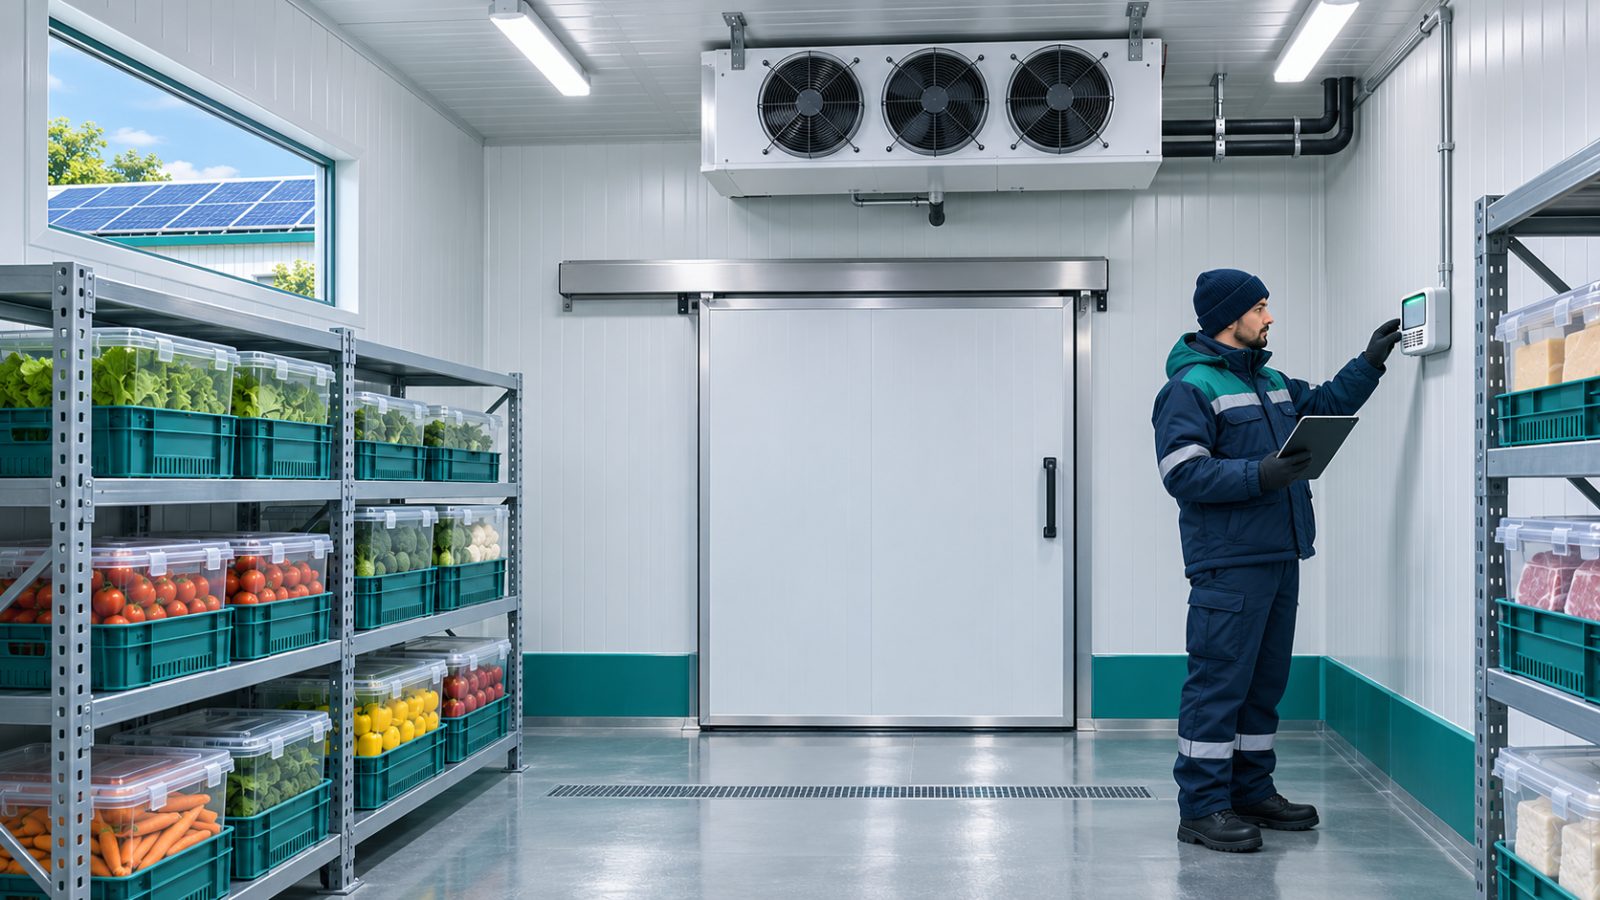
La sostenibilità nella logistica refrigerata richiede di proteggere il prodotto usando risorse in modo controllato. Ridurre i consumi non basta se aumentano scarti, consegne respinte o movimentazioni urgenti. Il risultato va osservato lungo il percorso: deposito, preparazione, carico, trasporto e ricevimento.
Una catena del freddo sostenibile combina continuità della conservazione, uso efficiente dell’energia e riduzione delle perdite. Non esiste una temperatura valida per tutte le merci. Le condizioni devono restare quelle previste per il prodotto e per il processo applicabile.
Contenuti Articolo
- Sostenibilità nella logistica refrigerata: quale risultato misurare?
- Dove si nascondono consumi e attese evitabili?
- Quali dati collegare prima di acquistare nuovi sensori?
- Come confrontare due periodi senza farsi ingannare?
- Sostenibilità nella logistica refrigerata: quali soluzioni provare?
- Quali errori compromettono il progetto?
- Come distribuire responsabilità e verifiche?
- Domande frequenti
- Quale prossimo passo è utile?
Sostenibilità nella logistica refrigerata: quale risultato misurare?
Il primo passo è definire il perimetro. Un deposito può misurare la propria energia, ma non attribuirsi automaticamente il risultato dell’intera distribuzione. Una tratta può migliorare mentre aumentano attese o consumi presso il destinatario. I confini dichiarati rendono il confronto comprensibile.
Il programma UNEP sulle catene del freddo sostenibili collega refrigerazione, perdite alimentari e impatti ambientali. Questo orientamento suggerisce di considerare insieme il funzionamento degli impianti e la merce effettivamente preservata, evitando una lettura basata soltanto sulla bolletta.
Per una PMI, un primo quadro può includere energia del sito, quantità movimentate, permanenza media e prodotti scartati per causa. Questi dati non costituiscono da soli un’impronta ambientale completa. Sono però una base operativa per individuare dove approfondire e quali interventi verificare.
Occorre distinguere refrigerazione alimentare e farmaceutica. Hanno prodotti, rischi e procedure differenti. Un miglioramento adottato in un circuito non va trasferito automaticamente all’altro. Chi opera con medicinali può approfondire il trasporto farmaceutico a temperatura controllata prima di definire le prove.
Dove si nascondono consumi e attese evitabili?
Le aperture delle porte meritano attenzione perché collegano organizzazione e impianto. Una porta aperta durante la ricerca di una pedana segnala anche un problema di preparazione. La risposta può partire da sequenze di lavoro e identificazione, prima di valutare una sostituzione tecnologica.
Vanno osservati gli orari reali di carico e scarico. Arrivi concentrati possono creare attese, movimentazioni ripetute e permanenze nelle aree di transizione. Una pianificazione condivisa con vettori e clienti consente di distribuire il lavoro compatibilmente con persone, baie e requisiti del prodotto.
Guarnizioni, chiusure, isolamento e manutenzione richiedono verifiche tecniche appropriate. Non è necessario attribuire ogni consumo elevato al comportamento degli operatori. Un difetto dell’involucro o una regolazione non adatta può vanificare procedure corrette e va affrontato da personale competente.
Anche la disposizione delle merci conta. Ostruzioni e carichi non coerenti con il progetto possono interferire con la circolazione dell’aria. Le modifiche al layout devono rispettare le indicazioni tecniche e le verifiche richieste. Ridurre spazio tra le pedane non è sempre un miglioramento.
Quali dati collegare prima di acquistare nuovi sensori?
Una misura è utile quando si conoscono punto, istante, strumento e contesto. Il dato ambientale non coincide necessariamente con la temperatura del prodotto. Occorre sapere quale grandezza viene osservata e quale decisione può sostenere, senza attribuire al sensore capacità che non possiede.
Le misure dovrebbero essere collegabili a ricevimento, permanenza e spedizione. Se un’anomalia compare durante il carico, servono riferimenti alla merce coinvolta e alle attività svolte. La guida sulla tracciabilità della catena del freddo approfondisce questo collegamento tra eventi e prodotti.
- Identificare strumenti e punti di rilevazione.
- Verificare sincronizzazione degli orari e continuità dei dati.
- Associare eventi operativi alle misure pertinenti.
- Registrare anomalie, decisioni e responsabili della valutazione.
- Separare dati mancanti da condizioni effettivamente regolari.
- Controllare periodicamente che gli allarmi raggiungano chi deve intervenire.
La connettività non elimina la necessità di procedure. Un allarme senza destinatario disponibile può restare una notifica ignorata. Prima di estendere una rete di sensori IoT nella cold chain, conviene provare il percorso completo dalla rilevazione alla chiusura dell’evento.
Come confrontare due periodi senza farsi ingannare?
Il consumo assoluto cambia con volumi, clima, assortimento e durata della permanenza. Una settimana meno intensa può sembrare efficiente soltanto perché movimenta meno merci. È utile affiancare al totale indicatori coerenti, mantenendo visibili le condizioni di confronto.
Per un deposito si possono osservare energia e occupazione, distinguendo attività di stoccaggio e movimentazione. Per una distribuzione si possono confrontare tratte con servizi e carichi comparabili. Non esiste un denominatore universale: va scelto in base alla decisione che si vuole prendere.
Gli scarti richiedono causali sufficientemente precise. Una perdita dovuta a un ordine errato non va attribuita automaticamente alla refrigerazione. Allo stesso modo, una merce respinta deve essere analizzata prima di classificarne la causa. Le categorie generiche ostacolano interventi mirati.
Le informazioni mancanti vanno dichiarate. Se una parte dell’impianto non è misurata separatamente, si può iniziare con una stima documentata. Il report deve però distinguere misure e ipotesi, così che il miglioramento della qualità dei dati non venga confuso con un cambiamento delle prestazioni.
Sostenibilità nella logistica refrigerata: quali soluzioni provare?
Una prova utile può riguardare la preparazione delle spedizioni vicino all’orario effettivo di carico. Lo scenario è illustrativo: un deposito osserva soste frequenti nell’area di passaggio. Prima di modificare il processo, verifica condizioni ammesse, capacità di preparazione e disponibilità delle baie.
Il gruppo di lavoro definisce una sequenza, un referente e i dati da raccogliere. Confronta attese, aperture e anomalie con un periodo rappresentativo. Le condizioni di conservazione non vengono allentate per ottenere un risultato energetico migliore. Se emergono problemi, la prova viene corretta o interrotta.
Un altro intervento può concentrarsi sul coordinamento delle consegne. Raggruppare fermate compatibili riduce alcuni viaggi, ma può aumentare la permanenza a bordo. La fattibilità deve essere valutata sul servizio completo, includendo vincoli del prodotto e orari dei destinatari.
Per gli impianti, la scelta richiede un confronto tecnico tra prestazioni, manutenzione, refrigeranti, disponibilità dell’assistenza e vita utile. Gli eventuali obblighi applicabili devono essere verificati sul caso concreto. Un’etichetta commerciale sostenibile non sostituisce questa analisi.
La produzione energetica locale può essere valutata insieme ai profili di consumo. Occorre considerare disponibilità nelle diverse ore e continuità operativa. La presenza di pannelli sul tetto non dimostra da sola che tutte le attività refrigerate siano alimentate da energia rinnovabile.
Quali errori compromettono il progetto?
Il primo errore è cambiare impostazioni termiche senza una valutazione competente. Il risparmio apparente può introdurre rischi e non conformità. I requisiti del prodotto sono un vincolo del progetto, non una variabile da adattare a un obiettivo di consumo.
Il secondo errore è investire in strumenti senza verificare il processo. Se le merci attendono perché mancano documenti o personale, un nuovo cruscotto non elimina il collo di bottiglia. La tecnologia deve sostenere una decisione e avere un responsabile operativo.
Il terzo errore è comunicare percentuali di miglioramento senza periodo, perimetro e condizioni. Un dato può essere corretto e comunque fuorviante se riferito a un campione selezionato. È preferibile descrivere l’intervento e la misura disponibile, indicando ciò che resta da verificare.
Infine, la manutenzione non dovrebbe essere valutata soltanto come costo evitabile. Fermi e guasti possono generare trasferimenti urgenti e perdite di prodotto. Il piano deve collegare disponibilità degli impianti, ricambi e modalità di gestione delle emergenze.
Come distribuire responsabilità e verifiche?
Il responsabile operativo coordina attività e risorse. Le funzioni qualità e tecniche definiscono criteri e limiti di competenza. Chi gestisce i dati assicura tracciabilità e accesso. Acquisti e direzione valutano investimenti sulla base di evidenze condivise, evitando obiettivi separati e incompatibili.
Una riunione periodica può concentrarsi su poche anomalie ricorrenti. Per ciascuna servono causa da verificare, azione, referente e data di controllo. Il progetto diventa così una sequenza di decisioni verificabili, anziché una raccolta di indicatori senza conseguenze pratiche.
Prima di estendere una soluzione ad altri depositi, bisogna controllare differenze di prodotto, impianto e servizio. Un processo riuscito in una sede rappresenta un’ipotesi utile, non una garanzia universale. La replica richiede adattamento e una nuova verifica sul campo.
Domande frequenti
Consumare meno energia significa essere più sostenibili?
È un elemento utile, ma va letto insieme a prodotto preservato, scarti, trasporti e perimetro. Una riduzione che causa perdite o attività aggiuntive può spostare il problema anziché risolverlo.
Si può usare la stessa temperatura per merci diverse?
Non va assunto. Condizioni e procedure dipendono dai prodotti e dal processo applicabile. Le compatibilità devono essere verificate prima di consolidare carichi o modificare le impostazioni.
Da quale intervento iniziare?
Da un problema frequente e osservabile, come un’attesa o una porta che resta aperta inutilmente. Occorre prima verificare cause e vincoli, poi confrontare il risultato con dati rappresentativi.
I sensori risolvono automaticamente le anomalie?
No. Forniscono misure utili soltanto se strumenti, soglie e responsabilità sono appropriati. Serve una procedura per valutare l’evento, intervenire e documentare la chiusura.
Come presentare un miglioramento ai clienti?
Indicando attività, periodo, confini e metodo di misura. Conviene distinguere risultati verificati da obiettivi futuri, evitando di trasformare una prova limitata in una dichiarazione sull’intera filiera.
Quale prossimo passo è utile?
La sostenibilità nella logistica refrigerata parte da decisioni compatibili con la conservazione e sostenute da dati leggibili. Una prova circoscritta, con responsabilità chiare e risultati verificati, permette di scegliere gli investimenti successivi. Il primo documento da preparare è una mappa delle attese, dei consumi osservabili e delle perdite.
Vuoi restare aggiornato sul mondo della logistica? Iscriviti alla newsletter ufficiale di Gazzetta Logistica per approfondimenti su WMS, TMS, supply chain, tecnologie e fiere.
- Condividi

Francesco
Ingegnere informatico, Consulente logistico e co-founder di Gazzetta Logistica. Mi occupo di Logistica dal 2012. Da alcuni anni lavoriamo alla realizzazione del software gestionale SWEET per la gestione del magazzino e dei trasporti, il quale sta riscontrando un buon successo nelle varie installazioni.

