Quarto articolo “Quando il KPI dice sì, ma il magazziniere dice no”
- Home
- Quarto articolo “Quando il KPI dice sì, ma il magazziniere dice no”
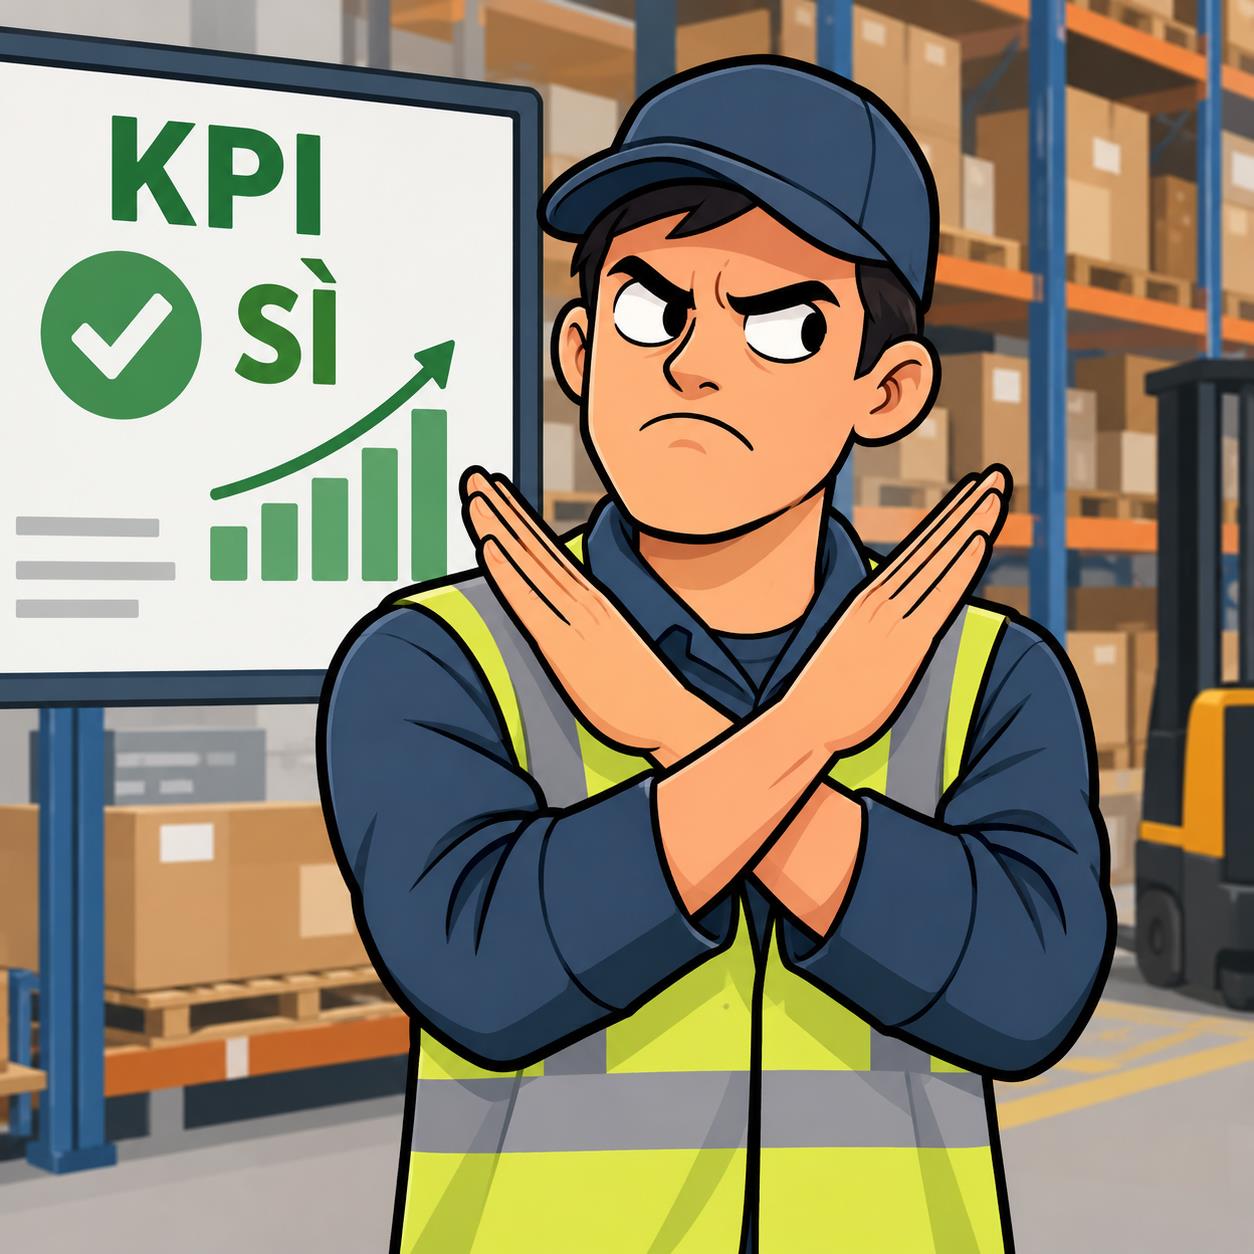
Quando il KPI dice sì, ma il magazziniere dice no
Sono le 9:17. Un ordine deve partire entro le 10.
Il magazziniere prende il terminale, legge la prima riga e si mette in movimento. La posizione indicata dal sistema è a cinquanta metri, ma una volta arrivato a destinazione non trova la referenza. Controlla la posizione accanto senza risultato, poi torna indietro, chiede ad un collega e verifica il terminale. Solo allora scopre che la merce è stata spostata fisicamente il giorno precedente, senza che il sistema venisse aggiornato.
Risolto l’arcano, l’ordine è pronto in pochi minuti e il camion parte in orario. Sul cruscotto di misurazione dei KPI aziendali, tutto è verde: ordine evaso nei tempi, livello di servizio rispettato, produttività nella norma.
Eppure, in quei pochi minuti, è stata generata in magazzino una quantità di lavoro improduttivo che non doveva esistere: passi inutili, attese, movimentazioni aggiuntive, informazioni non allineate e tempo sottratto a un'attività che crea valore.
Il magazziniere percorre distanze, attende informazioni, cerca referenze, corregge anomalie, ripete controlli, si adatta a procedure che magari sulla carta sembrano perfette ma nella pratica richiedono continuamente una deviazione.
Sono attività che spesso non emergono nei report.
È qui che il principio del Gemba (principio giapponese che indica il posto in cui le cose accadono e viene creato valore) assume un significato molto concreto: per capire davvero un processo bisogna andare DOVE il lavoro accade e osservare COME viene svolto nella realtà.
Non basta entrare in magazzino. Bisogna osservare il magazziniere mentre prepara un ordine, seguirne i movimenti e capire dove perde tempo, dove deve tornare indietro, cosa cerca, quali informazioni deve recuperare e quali problemi è costretto a risolvere autonomamente. Una dashboard può dirci che la produttività è di 100 righe all’ora, ma difficilmente ci spiegherà perché siano 100 e non 120. Per capirlo occorre andare sul campo.
È proprio questa osservazione a fare del Gemba anche uno strumento di management. Entrare nel processo significa ridurre la distanza tra ciò che si pensa di aver progettato e ciò che le persone sono effettivamente costrette a fare ogni giorno. Perché il processo reale non è quello descritto in una procedura, ma quello che il magazziniere deve concretamente seguire per ottenere il risultato.
Facciamo un esempio: immaginiamo un’area di picking nella quale una delle referenze a maggiore rotazione è stata posizionata a fondo corsia. Il sistema funziona, gli ordini vengono preparati e nessun KPI segnala un’anomalia significativa. Eppure, un magazziniere fa notare una cosa molto semplice: ogni volta che quella referenza viene richiesta, deve percorrere circa 20 metri in più rispetto a quanto sarebbe necessario se fosse collocata in una posizione più vicina alla zona di imballaggio.
La proposta è quindi semplice: spostarla. Non servono nuovi software né automazioni. Si misura il processo, si prova la nuova disposizione e si verifica il risultato. Se quella referenza viene prelevata 150 volte al giorno, 20 metri risparmiati per ogni prelievo significano 3.000 metri di percorso evitato ogni giorno, che diventano 750 chilometri in un anno (considerando 250 giornate operative).
Il singolo miglioramento è piccolo, ma la frequenza con cui il processo viene ripetuto ne amplifica enormemente l'effetto. E soprattutto, quel miglioramento non è nato da una dashboard, ma dall’esperienza di chi percorre quella corsia ogni giorno.
Questo è il senso concreto del Kaizen (filosofia giapponese del miglioramento continuo:, non cercare necessariamente il grande progetto, ma rendere sistematicamente migliore il lavoro quotidiano attraverso piccoli interventi che, ripetuti nel tempo e applicati su larga scala, possono generare risultati significativi.
Naturalmente, prima di considerare il risultato definitivo, bisogna verificare che lo spostamento non introduca nuovi problemi o inefficienze in altre fasi del processo. Anche questo è Lean: non spostare semplicemente lo spreco da una parte all’altra del magazzino, ma migliorare il flusso nel suo insieme.
Ed è proprio qui che emerge il ruolo centrale del magazziniere. Ogni scelta strategica della supply chain, prima o poi, arriva sul suo posto di lavoro e si traduce in un gesto concreto: una modifica all’assortimento cambia il modo di stoccare e prelevare, una promessa commerciale più ambiziosa modifica le priorità operative, un nuovo packaging incide sulla movimentazione e sullo spazio occupato, mentre una nuova tecnologia cambia il modo di lavorare. È il lavoro reale, quindi, a misurare la qualità di una decisione. Per questo il punto di vista del magazziniere non dovrebbe essere raccolto soltanto dopo l’introduzione di una nuova soluzione, per verificare “se funziona”, ma dovrebbe entrare nel processo decisionale fin dall’inizio. Chi percorre ogni giorno quei corridoi può infatti indicare dove intervenire prima ancora che venga definito un progetto, segnalando percorsi inutili, controlli ripetuti o informazioni mancanti che costringono a gestire manualmente le anomalie.
Sono osservazioni apparentemente semplici, ma possono cambiare la priorità degli investimenti. Una soluzione tecnologica può essere sofisticata, costosa e perfettamente integrata e, allo stesso tempo, rendere più difficile il lavoro di chi la utilizza. Quando accade, il problema non è necessariamente la tecnologia: è il processo di trasformazione che non ha considerato abbastanza il lavoro reale.
È da qui che dovrebbe partire un percorso Lean: non da un nuovo KPI, non necessariamente da un nuovo software e nemmeno, almeno in prima battuta, da un investimento in automazione. Potrebbe partire da una domanda molto più semplice: “Cosa impedisce oggi al magazziniere di fare meglio il proprio lavoro?”
La risposta potrebbe essere nei dati, in un’analisi dei tempi o in un progetto di miglioramento. Un magazzino Lean non è quello in cui le persone corrono di più, ma quello in cui l’organizzazione aziendale ha eliminato ciò che le costringe a non portare valore aggiunto.
E questa, alla fine, è una sfida manageriale prima ancora che operativa: non chiedere semplicemente al magazziniere di fare di più, ma metterlo nelle condizioni di fare meglio.
- Condividi

Riccardo Manicone
Responsabile della logistica con solida esperienza nella gestione dei flussi operativi e nell’ottimizzazione dei processi. Fondatore del "Magazziniere Moderno”, progetto che racconta il magazzino dal punto di vista di chi ci lavora ogni giorno. Credo nel miglioramento continuo, nella formazione sul campo e nell’uso intelligente della tecnologia per rendere il lavoro in magazzino più efficiente e moderno.

